


Згинання і виготовлення труб
Труба і труба виготовлення охоплює широкий спектр виробничих заходів, таких як розпилювання, різання, формування процесів, таких як згинання, формування кінця, обрізка, скошування, плавлення, затирання і різьблення, і згинання є одним з найбільш поширених рішень виготовлення. Він може бути виконаний вручну або комп'ютерними згинаючими машинами за допомогою гарячих або холодних рішень.
| Основи конструкції згинання труб |
√ Знаючи специфікацію трубки, і радіус центральної лінії, зовнішній діаметр і товщину стінки є критичними змінними. Інші змінні згинання включають внутрішній радіус вигину, радіус зовнішнього вигину, а радіус центральної лінії або нейтральну лінію є не менш важливими факторами для правильного згинання.
√ ефект spingback, трубки, швидше за все, будуть відскоком після згинання, створюючи радіальний ріст. Загалом, труба з нержавіючої сталі має більш сильний ефект віджимає, ніж м'яка сталь.
√ Для зварної трубки, якщо зварний шов або зварна бісерина занадто велика або непослідовна, це позначиться на округлості згинання трубки.
√ ефект подовження, зовнішній радіус тягнеться, а внутрішній радіус стискається і в певний момент починає зморщуватися. Згинання зазвичай викликає овал, або спотворення поперечного перерізу від його первісної круглої форми.
| Процеси згинання труб |
Процес згинання трубки починається з завантаження трубки в згинальну машину, а потім затискає її на дві штампи (затискний блок і формування штампа), а два інших штампи (тиск відмирає і склоочисником відмирає) вільно тримають трубку.
Другий крок полягає в тому, щоб застосувати силу, щоб підштовхнути фондові труби або трубу проти штампа, змушуючи трубку пристосовуватися до форми штампа. Досить часто стокова труба утримується на місці, в той час як її кінець обертається проти штампа згинальної машини.
Для декількох процесів згинання трубки, мандрель потрібно помістити всередину трубки, щоб запобігти колапсу тим часом трубка утримується в напрузі склоочисником померти, щоб запобігти будь-які пошкодження під час стресу. Щоб запобігти пошкодженню трубки, склоочисником штамп часто виготовляється з більш м'яких матеріалів, таких як алюміній або латуні, щоб уникнути подряпин трубки.
Є кілька різних згинальних машин, які популярні на ринку, і вони є людськими, гідравлічними, гідравлічними та пневматичними.
| Згинання труб і формули |
CLR-центральний радіус лінії: Типовий CLR 3x ОД трубки без мандрелів. Можна зігнути на вигині 1 або 2xD, але не без більш складного оснащення.
Вартість оснащення також збільшується при порівнянні штепсельної вилки з 3-кульковий мандрель і склоочисник померти. Чим щільніше радіус, тим більше потрібно оснащення і тим дорожче деталь.
Використовуйте один і той же CLR для всіх вигинів, якщо це не заборонено дизайнерськими обмеженнями. Прямо між вигинами: Дайте 3x ОД прямої для затиску між вигинами і від краю трубки.
Це знижує загальну вартість деталі за рахунок скорочення додаткових операцій обрізки і збільшення швидкості вигину. Вигини ближче, ніж 3xD, вимагають складного оснащення, збільшуючи вартість оснащення та знижуючи швидкість вигину.
| Трубопрокатний розчин |
Рішення для згинання вирішується вимогами застосування, і є чотири згинальні рішення, згинання типу барана, згинання рулону, згинання компресій або згинання поворотного кування.
Згинання оперативної пам'яті, одне з найпростіших рішень для згинання труб, він використовує гідравлічно керований баран, який змушує трубку проти роликів досягти радіуса центральної лінії, який зазвичай в три-чотири рази перевищує діаметр трубки (OD).
Це рішення популярне в квадратних або прямокутних трубах, для яких багато хто проектує інструмент барана так, щоб він навмисно стискав і трохи деформував внутрішній радіус вигину, а ідентифікатор заготовки не підтримувався мандрелем. Завдяки простому налаштування, це рішення є найдешевшим методом виготовлення, і воно не підходить для жорсткої толерантності до вигину. Він підходить для застосувань, при яких круглий переріз не потрібен, так як відсутність ольделі і внутрішніх опор може викликати деформацію, що призводить до перетину овальної форми.

Згинання рулону
Цей розчин, як правило, призначений для великих труб для будівництва, а згинання рулонів зазвичай має три рулони, розташовані в піраміді, і цей розчин для згинання часто використовується для виробництва спіралей. Згинання рулону виробляє відносно рівномірні поперечні перерізи з невеликою деформацією, і використовується для виготовлення барабанних валків, рам приладів, фермових труб та інших закруглених компонентів великого діаметру.
Мандрел згинання
Згинання мандреля використовує компресійний штамп (валик), щоб зігнути трубку навколо стаціонарного вигину штампа, а ролик ефективно стискає трубку проти центрального вигину штампа.
Цей метод найбільш підходить для симетричного згинання трубки, і він ідеально підходить для труб, зігнутих до радіуса центральної лінії (CLR), що принаймні в три рази перевищує трубку OD.
Згинання мандреля - це порівняно точний процес, який виробляє дуже мало деформацій в трубах або трубах, і він може згинати тонкі труби в більш близький радіус за рахунок використання внутрішніх армування.

Поворотний draw згинання
Для точного згинання поворотне згинання є найкращим варіантом, оскільки він може досягти щільних радіусів, що робить CLR менш ніж за 1 час зовнішньої трубки. Найбільша перевага полягає в тому, що це рішення дає оператору максимальний контроль над витонченням стін і овальністю. Механізм згинання полягає в тому, що штамп тиску утримує пряму частину трубки, в той час як затиск штамп обертає заготовку навколо вигину, відмираючи з оправою, що складається з зчленування кульок, що підтримують внутрішню трубку навколо вигину. Крім того, деякі машини для згинання малюють можна запрограмувати на повторення складних операцій згинання на декількох заготовках, покращуючи точність і рівномірність виробничого пробігу.

Прямокутна трубка поворотного вигину

Поворотна згинаюча кругла труба
| Як зробити хороший згин трубки? |
√ Як правило, переконайтеся, що у вас є поєднання твердого і м'якого матеріалу. Якщо у вас жорстка заготовка, вам знадобиться м'яка м'яка мандрель; якщо у вас м'яка заготовка, потрібно використовувати жорсткий мандрель.
√ слід брати до уваги ефект радіального росту або відріву.
√ зварна трубка повинна мати послідовну зварну бісерину
√ положення штампа склоочиснику слід злегка нахилити так, щоб його кінець контактував з трубкою безпосередньо перед внутрішньою точкою дотичого радіуса.
√ Довжина затискного штампа повинна бути не менше трьох разів від діаметра трубки, і чим коротше затиск, тим більше тиску він накладає на коротку частину заготовки, тим самим збільшуючи ризик деформування трубки.
√ Для тонких настінних труб мандрель з кульками, що підтримують ідентифікатор трубки, має вирішальне значення, і серія кульок повинна починатися з початкової дотичній точці вигину.
√ сила згинання повинна суворо контролюватися при згинанні тонких трубок, а контроль ступенів фізичної деформації як на внутрішній, так і на зовнішній трубі важливий для створення плавного закругленого вигину.
√ фактор товщини стінки трубки, відношення товщини стінки трубки до її зовнішнього діаметра має вирішальне значення для визначення того, чи слід розглядати трубку як тонку або товсту трубку.
√ мастило має вирішальне значення для надпотужного згинання товстими стінками і щільними радіусами, часто використовується концентроване мастило.
Тим часом склоочисники штампи також повинні бути належним чином змащені в контактній точці, щоб запобігти передчасному зносу.
| Які загальні дефекти згинання трубки, і які основні причини? |
√ Крек
√ зморшки
√ Кінкінг
√ зведення
√ спотворення
Основними причинами є:
√ Мандрель не розташований належним чином в трубці
√ Зігніть тонку стінну трубку або трубу без оандру
√ точка затиску занадто близька до радіуса
√ згинання вмирають, тиск вмирає, склоочисник вмирає, затиск померти і мандрел не відповідають добре трубки
√ трубка не затиснуті належним чином під час процесу згинання
√ радіус згинання не обчислюється належним чином
Fabmann має професійну виробничу інженерну команду, яка має великі знання в області згинання та виготовлення труб, і ми використовуємо алюмінієву трубку, м'яку сталеву трубку та трубку з нержавіючої сталі для виготовлення різних спеціальних деталей для очищення води, системи стелажів та секторів будівництва доків. Ми завжди прагнемо знайти способи оптимізації процесів і забезпечити економічно ефективні результати для наших клієнтів, і ми продовжуємо надавати якісну продукцію, знаходячи способи зниження невідповідності. Ми досягаємо цих результатів, зберігаючи досвідчених співробітників, щоб скоротити оборот, підтримувати міцні відносини з постачальниками та спираючись на власний процес проектування інструментів для більш швидких результатів розвитку. Ми використовуємо нашу велику базу знань, щоб направляти клієнтів у створенні прототипів та вдосконаленні існуючих конструкцій. Fabmann також застосовує різні обробки поверхні металу, такі як гаряча цинкування, порошкове покриття та фарбування на сталевих трубах для чудових антикорозійних характеристик. Наша трубка згинання &виготовлення служить наступним секторам:
√ поручні
√ велосипедні стійки
√ промислові стійки
√ навантажувач піддонів
√ машини
√ сонячної енергії

Тріщини трубки шляхом згинання

Спотворення в U Bend
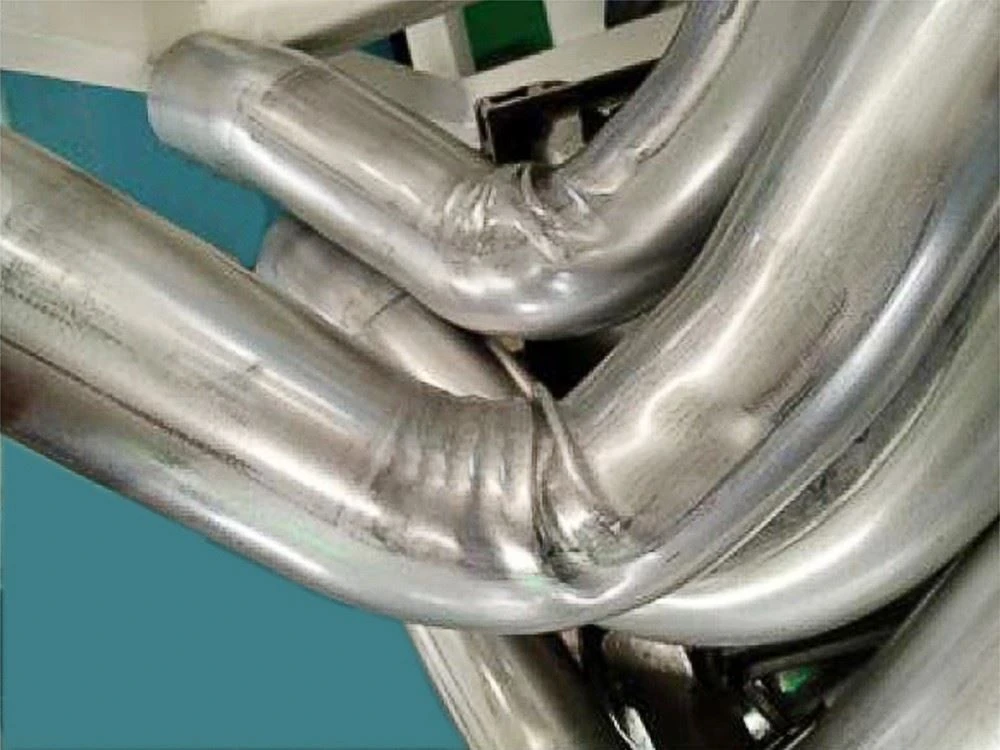
Зкучений канал

Віджимання у Великому Расіусі-Бенд

Зморшкувата вигин з різним радіусом

Зморшкувата вигин
| Параметри матеріалу для згинання труб |
√ квадратна сталева трубка, чорна або оцинкована, безшовна або зварна.
√ Прямокутна сталева трубка, чорна або оцинкована, безшовна або зварна.
√ Кругла сталева трубка до 120 мм (OD), безшовна або зварна.
Fabmann надає послуги з виготовлення труб з різнимиобробка поверхні металудляелеватор та технікаі Аквакультура, і наша команда зазіхає на суворий контроль виробничого процесу під час щоденної роботи. FAI (перша інспекція статті) повністю вилучається для кожного замовлення, і повна простежуваність нашого виробництва глибоко вкоренилася в нашій повсякденній експлуатації.
Гаряча мітка: Служба згинання труб, служба згинання та виготовлення труб, прямокутне згинання труб, квадратне згинання труб, згинання круглих труб та труб, поворотне згинання, згинання ролу, зварювання та виготовлення труб, різання та зварювання сталевої трубки.
- +86-21-22811110
- sales@keyiindustrial.com
- 1-й Поверх, №1440, Ян'Ань Дорога, Шанхай, Китай.11